Artykuł sponsorowany
Spawanie jako punkt kontrolny w produkcji konstrukcji stalowych — co musi być gotowe wcześniej i później
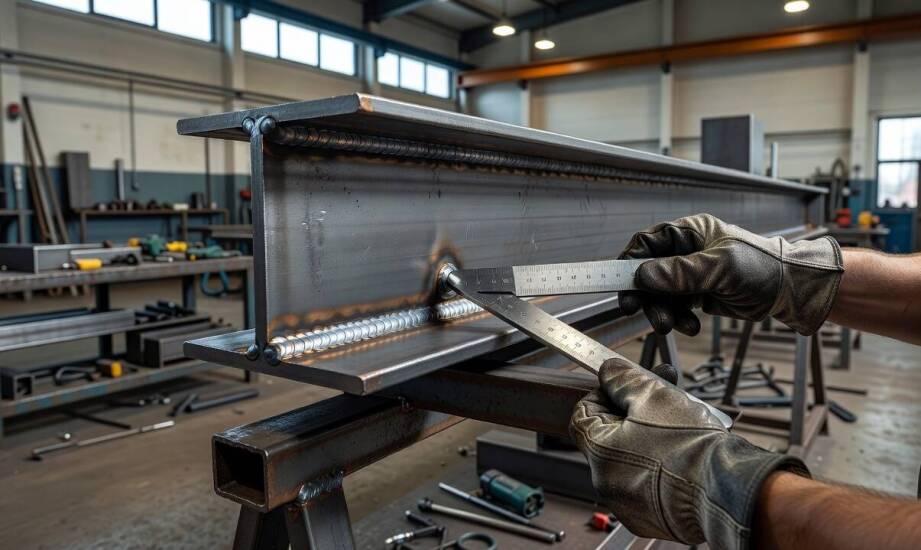
W produkcji zaawansowanych konstrukcji stalowych sama spoina rzadko decyduje o finalnym powodzeniu zlecenia. Często zdarza się, że elementy przygotowane z niedokładnością rzędu zaledwie kilku milimetrów nie pasują do siebie podczas próbnego montażu. Próba wymuszenia połączenia na siłę wywołuje dodatkowe naprężenia wewnętrzne i uciążliwe odkształcenia materiału. Sukces procesu łączenia metali zależy w głównej mierze od całego wcześniejszego łańcucha technologicznego. Prawidłowo zaplanowana obróbka plastyczna oraz precyzyjne cięcie blach stanowią fundament, bez którego nawet najbardziej doświadczony specjalista nie zrealizuje projektu zgodnie z rygorystycznymi normami jakościowymi.
Dane o geometrii wymagane przed łączeniem stali
Przed fizycznym rozpoczęciem prac montażowych konieczne jest precyzyjne ustalenie gatunku stali, grubości poszczególnych elementów oraz dopuszczalnych tolerancji wymiarowych. Podstawę stanowi Instrukcja Technologiczna Spawania (WPS), która określa optymalną szerokość szczeliny korzeniowej, kąt ukosowania brzegów oraz minimalną głębokość przetopu. Te kluczowe parametry muszą zostać uwzględnione już na etapie projektowania rozkroju blach.
Typowe tolerancje gięcia na prasach krawędziowych wynoszą około ±0,5 stopnia. Taka odchyłka przy ramieniu o długości jednego metra skutkuje przesunięciem krawędzi o kilka milimetrów, co całkowicie zmienia docelową geometrię złącza. Nowoczesne cięcie laserowe pozwala utrzymać tolerancje wymiarowe na poziomie ±0,1 milimetra, zapewniając bezpieczne spasowanie krawędzi. Mimo to przy skomplikowanych konstrukcjach przestrzennych kumulacja drobnych błędów z poprzednich operacji prowadzi do przekroczenia dopuszczalnych wartości montażowych.
Niedokładne wycięcie lub zagięcie formatki bezpośrednio wpływa na ukształtowanie szczeliny między łączonymi elementami. Zbyt szeroka przerwa wymusza wprowadzanie większej ilości spoiwa, co potęguje lokalne naprężenia. Z kolei zbyt wąska szczelina utrudnia swobodny dostęp do korzenia spoiny i drastycznie zwiększa ryzyko braku pełnego przetopu. Odkształcenia powstają w głównej mierze wskutek nagłego skurczu cieplnego krzepnącej struktury i przylegającego do niej materiału rodzimego. Ich ostateczna wielkość zależy od początkowej sztywności konstrukcji, właściwości cieplno-mechanicznych stopu oraz ilości energii wprowadzanej podczas pracy palnika.
Spawanie jako weryfikacja wcześniejszych etapów
W zaawansowanej produkcji seryjnej etap łączenia komponentów pełni funkcję najważniejszego punktu kontrolnego całego procesu wytwórczego. Zestawienie elementów na stole montażowym błyskawicznie ujawnia wszelkie błędy popełnione podczas wcześniejszego cięcia laserowego lub gięcia blach. Dopiero w tym momencie operator ocenia rzeczywiste pasowanie detali i identyfikuje skumulowane tolerancje wykonawcze. Jeśli ułożenie krawędzi odbiega od założeń opisanych w specyfikacji, praca zostaje wstrzymana. Taka procedura zapobiega masowemu wytwarzaniu wadliwych detali i redukuje koszty ewentualnych poprawek.
Zlokalizowane w Ksawerowie koło Łodzi Centrum Obróbki Metali Jarosik realizuje zlecenia, w których ścisła kontrola wymiarów odbywa się na każdym przejściu między maszynami. Zapewnienie stałego nadzoru nad cięciem wodą, precyzyjnym działaniem lasera oraz kształtowaniem blach sprawia, że docelowe spawalnictwo opiera się wyłącznie na prawidłowo przygotowanych półproduktach. Eliminacja zewnętrznych podwykonawców z poszczególnych etapów produkcji minimalizuje ryzyko pomyłek pomiarowych.
Po zakończeniu łączenia następuje szereg istotnych operacji, które ostatecznie decydują o przydatności elementu. Z powierzchni metalu usuwa się odpryski i żużel, szlifuje ostre nadlewki oraz mechanicznie prostuje powstałe odkształcenia cieplne. Następnie wybrane sekcje poddaje się rygorystycznym badaniom nieniszczącym, wykrywającym ukryte pęknięcia lub pęcherze gazowe. Pozytywny wynik testów pozwala na przekazanie konstrukcji do lakierni. Nakładanie docelowych powłok malarskich lub cynkowanie wymaga idealnie czystej i równej powierzchni, wolnej od zanieczyszczeń hutniczych.
Wpływ obróbki na finalną jakość konstrukcji stalowej
Odpowiednio zaplanowana produkcja elementów metalowych opiera się na ciągłości i dopasowaniu następujących po sobie operacji technologicznych. Trwała i estetyczna spoina stanowi jedynie ostateczny dowód na to, że wcześniejsze fazy obróbki zrealizowano bez zastrzeżeń. Precyzyjne przygotowanie materiału i wnikliwa kontrola geometrii szczelin przed łączeniem chronią konstrukcję przed niebezpiecznymi naprężeniami.
Wymagania współczesnych inwestorów oraz wytyczne normy wykonawczej PN-EN 1090 wymuszają na zakładach traktowanie obróbki jako spójnego ekosystemu. Gotowy detal musi bezproblemowo przenosić założone obciążenia i umożliwiać płynny montaż na placu budowy. Rzetelne wykonanie cięcia i gięcia metali w obrębie ustandaryzowanego cyklu produkcyjnego gwarantuje zachowanie pełnej powtarzalności wymiarowej i bezpieczeństwo końcowego wyrobu.
Kategorie artykułów
Polecane artykuły

Najważniejsze aspekty montażu prądnicy 15 kW w obiektach przemysłowych

Najnowsze trendy w meblowych akcesoriach – co warto znać?

Dlaczego świece sojowe palą się dłużej i co to zmienia w praktyce
